
生产线实训台开起来,机械手到了搬运站悬在工件上方,吸盘吸不住、夹爪夹偏,学生第一反应是改程序。其实十次里有七次是末端执行器和工件没配对,程序怎么改都没用。
先看工件适合哪一种。表面平整的金属板、纸盒、塑料片,用真空吸盘,靠负压吸住,看台面上的负压表,读数掉到-0.05MPa以下还坚持干活的,吸到一半就脱,工件半路掉下来砸在传送带上。表面带凹槽或者异形的轴类件,吸盘根本贴不严,得换气动夹爪,这时候查两个地方:夹爪开口行程有没有对准工件边缘,手指合拢的位置是夹在工件肚子上还是只夹到毛边。
两类的失效现象也不一样,排故课正好分开教。吸盘吸不住,先看真空表再摸密封圈,密封圈压扁了负压上不去;夹爪夹不住,先看行程再调节流阀,夹爪动作太快会把轻的工件撞开一个缝。学生把这两条排查顺序练熟,后面联机调试少返工一半。
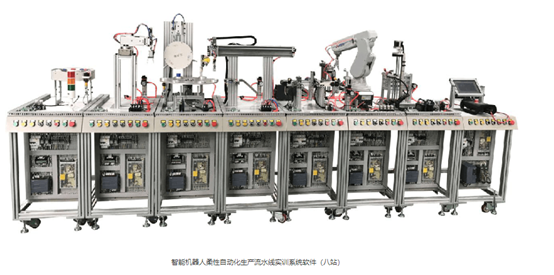
设备选择上,柔性自动化生产线实训系统(八站)的搬运站吸盘和夹爪两套末端都带,同一个工件换着装对比着练;想让学生自己动手换末端,自动生产线拆装与调试实训装置机械结构全敞开,拆装一遍比看图记得牢;课程偏控制的班级,光机电气一体化控制实训系统把末端动作和PLC信号对应起来,接线表直接对着程序看。
下学期排课建议把末端执行器单独排一次两学时的专题,别让它藏在搬运站程序课里一笔带过。
机电一体化实训设备